2026-07-23
Setiap keputusan tekstil tugas berat akhirnya datang kepada dua pembolehubah yang pembeli sering terlepas pdanang: ketumpatan benang dan geometri tenunan. Fabrik yang dilabelkan dengan nombor penolakan memberitahu anda betapa tebal filamen individu itu, tetapi ia tidak menyatakan tentang betapa ketatnya filamen tersebut disatukan semasa menganyam. Dua gulung poliester 300d daripada larian pengeluaran yang berbeza boleh berkelakuan berbeza sama sekali pada barisan jahitan jika kiraan benang mereka menyimpang, dan inilah sebabnya pasukan perolehan yang hanya membandingkan penarafan penafi pada helaian spesifikasi kerap kali kecewa dengan produk siap.
Struktur tenunan mengubah cara fabrik mengagihkan tekanan. Tenunan biasa merebak ketegangan secara sekata merentasi grid benang berjalin, yang cekap untuk pelapik ringan tetapi cenderung untuk menunjukkan haus pada titik sentuhan lebih awal daripada anyaman bakul atau kepar. Jalinan kepar, boleh dikenali dengan corak rusuk pepenjurunya, menggoncangkan mata berjalin supaya tiada satu benang pun mengalami lelasan berulang di tempat yang sama. Inilah sebab asas mengapa fabrik yang dipasarkan untuk pakaian kerja, bagasi dan peralatan luar jarang menggunakan tenunan biasa apabila penggunaan yang dimaksudkan melibatkan penyeretan, lipatan atau lenturan berulang kali.
Ketahanan dunia sebenar tekstil jarang ditentukan oleh denier sahaja. Kualiti salutan, lilitan benang dan rawatan kemasan selalunya lebih penting daripada ketebalan filamen mentah yang dicetak pada label.
Pusingan benang ialah satu lagi pembolehubah yang jarang muncul pada helaian spesifikasi asas tetapi mempunyai kesan yang boleh diukur pada umur fabrik. Benang yang dipintal dengan ketat tahan terhadap kerutan pada tepi yang dipotong dan mengekalkan bentuknya di bawah lenturan yang berulang, manakala benang yang dipintal longgar daripada penafi yang sama boleh mula berbulu dan bercampur pada titik sentuhan dalam tetingkap servis yang lebih pendek. Pembeli yang meminta swatch fizikal dan bukannya bergantung pada spesifikasi kertas lazimnya berada pada kedudukan yang lebih baik untuk menangkap perbezaan ini sebelum melakukan pengeluaran, kerana sesak pintal ialah sesuatu yang boleh dirasai dan diperiksa secara visual tetapi sukar untuk berkomunikasi dengan tepat dalam spesifikasi bertulis sahaja.
Rawatan penamat yang digunakan selepas menganyam menambah lapisan variasi lagi. Kalender, yang menekan permukaan fabrik di bawah haba dan tekanan, boleh menutup jurang kecil antara benang dan meningkatkan rintangan air tanpa sebarang salutan tambahan. Berus, sebaliknya, menaikkan permukaan gentian untuk rasa tangan yang lebih lembut tetapi sedikit mengurangkan rintangan lelasan pada paras permukaan. Memahami langkah penamat yang telah digunakan pada gulungan fabrik tertentu sering menerangkan perbezaan prestasi antara dua tekstil yang sebaliknya berkongsi spesifikasi penafi dan tenunan yang sama.
kalis air poliester 600d kain terletak di tengah-tengah yang pembeli sering salah faham. Angka 600 denier menerangkan jisim linear benang filamen, bukan rintangan air kain secara langsung. Rintangan air dalam kategori ini datang hampir keseluruhannya daripada sandaran yang digunakan, biasanya salutan poliuretana atau PVC yang dilaminasi pada bahagian belakang muka tenunan. Tanpa salutan itu, tenunan 600 denier yang terdedah akan menyerap lembapan dengan mudah; dengan itu, penarafan kepala hidrostatik boleh mencapai tahap yang sesuai untuk pendedahan hujan ringan, perlindungan percikan dan sentuhan tanah jangka pendek.
Pengilang biasanya memasangkan benang 600 denier dengan anyaman biasa atau bakul kerana filamen yang lebih tebal sudah memberikan pukal dan ketegaran yang munasabah tanpa memerlukan anyaman yang kompleks untuk menambah badan. Ini menjadikannya pilihan yang praktikal untuk beg, penutup peralatan dan panel perabot luar di mana fabrik perlu menahan bentuknya di bawah beban dan bukannya berlapik dengan lembut.
| Salutan | Tahap Ketahanan Air | Fleksibiliti dalam Sejuk | Jangka Hayat Biasa |
|---|---|---|---|
| PU (Polyurethane) | Sederhana hingga Tinggi | bagus | 3 hingga 5 tahun |
| PVC | tinggi | Kaku dalam kesejukan | 5 hingga 8 tahun |
| silikon | tinggi, breathable | Cemerlang | 4 hingga 6 tahun |
| berasaskan lilin | Rendah hingga Sederhana | bagus | Memerlukan permohonan semula |
Pembeli yang mendapatkan 600 bahan penolakan untuk apa-apa yang ditinggalkan di luar jangka panjang harus meminta penarafan lelasan salutan secara berasingan daripada penarafan lajur airnya, kerana kedua-dua sifat ini merosot pada kelajuan yang berbeza. Salutan masih boleh menangkis air manakala kemasan permukaan sudah retak akibat pendedahan UV, yang secara senyap memendekkan hayat boleh guna fabrik walaupun ia masih melepasi ujian air mudah.
Pembinaan jahitan juga memainkan peranan yang mudah diabaikan apabila menilai fabrik kalis air 600 denier secara berasingan daripada produk siap. Malah fabrik dengan salutan yang sangat baik akan bocor pada lubang jahitan melainkan jahitan tersebut dilekatkan atau dimeterai secara berasingan, kerana jarum jahit melubangi salutan di sepanjang setiap garisan jahitan. Produk yang menetapkan penarafan kepala hidrostatik tinggi untuk fabrik asas tetapi melangkau pengedap jahitan masih akan berprestasi rendah dalam hujan yang berterusan, yang merupakan jurang biasa antara ujian fabrik makmal dan prestasi medan produk siap.
poliester 300d menduduki hujung spektrum tugas berat yang lebih ringan. Ia cukup tebal untuk menahan tersangkut kasual dan lelasan ringan, namun cukup fleksibel untuk dijahit ke dalam panel melengkung, beg pakaian dan petak pengatur tanpa kekakuan yang diperkenalkan oleh penafi yang lebih berat. Ini menjadikannya pilihan yang kerap untuk pelapik dalaman, petak sekunder dan produk di mana penjimatan berat juga penting seperti keliatan.
Pertukaran adalah mudah: apabila denier jatuh, kekuatan koyakan dan rintangan tusukan menurun dengannya. Fabrik 300 denier biasanya akan menunjukkan haus yang boleh dilihat lebih awal daripada 600 atau 900 denier yang setara di bawah kitaran lelasan yang sama, walaupun ia juga akan mengurangkan berat dan dilipat lebih padat. Memilih antara penafian ini adalah kurang tentang mana yang lebih baik secara objektif dan lebih kepada memadankan fabrik dengan tekanan mekanikal yang akan dilihat oleh produk siap.
Daripada lalai kepada penafi terberat yang tersedia, ia membantu untuk memetakan fabrik kepada tiga soalan: berapa kerap permukaan akan menyentuh tanah yang melelas atau tepi keras, berapa banyak lipatan atau lenturan yang akan dialami oleh panel semasa penggunaan biasa, dan adakah aplikasi memerlukan fabrik untuk memegang bentuk atau langsir yang tegar. Menjawab ini sebelum menyatakan penafian menghalang kesilapan biasa berat yang berlebihan yang menambah kos tanpa menambah ketahanan yang bermakna untuk kes penggunaan sebenar.
Kos selalunya menjadi faktor penentu apabila keperluan ketahanan telah ditetapkan, dan penafi mempunyai hubungan yang agak langsung dengan kos bahan mentah kerana lebih banyak polimer digunakan bagi setiap meter linear benang. Beralih daripada 300 denier kepada 600 denier untuk keseluruhan barisan produk boleh meningkatkan kos bahan secara bermakna merentasi pengeluaran besar, walaupun perbezaan visual antara dua fabrik pada swatch kecil mungkin kelihatan kecil. Inilah sebabnya mengapa pembeli berpengalaman kerap mencampurkan penolakan dalam satu produk, menggunakan fabrik yang lebih berat hanya pada panel yang melihat sentuhan tanah atau geseran paling banyak sambil mengekalkan fabrik 300 denier yang lebih ringan pada panel dalaman atau tekanan rendah untuk mengawal kos bahan keseluruhan tanpa mengorbankan ketahanan di mana yang paling penting.
kain oxford merujuk kepada binaan anyaman bakul di mana dua atau lebih benang dikumpulkan dan ditenun bersama sebagai satu unit, bukannya jalinan benang tunggal yang digunakan dalam anyaman biasa. Struktur berkumpulan ini menghasilkan permukaan bertekstur, sedikit terangkat yang tahan tersangkut lebih baik daripada tenunan biasa rata dengan berat benang yang sama, dan ini adalah salah satu sebab pembinaan oxford kerap muncul dalam alas beg, bahagian atas kasut dan upholsteri luar.
Oleh kerana anyaman bakul mengumpulkan benang bersama-sama, fabrik oxford boleh mencapai permukaan yang lebih padat dan lebih legap pada berat keseluruhan fabrik yang lebih rendah berbanding dengan mencapai kelegapan yang sama melalui anyaman biasa. Kecekapan ini adalah sebahagian daripada sebab kain oxford sering diletakkan sebagai pilihan pertengahan berat yang mengimbangi kos, berat dan ketahanan daripada memaksimumkan mana-mana harta tunggal.
| Varian | Pengumpulan Benang | Penggunaan Biasa |
|---|---|---|
| Asas Oxford | 2x1 | Panel beg, sandaran pakaian |
| Nilon Oxford | 2x2 | Cengkerang gear luar |
| Poli Oxford | 2x2 atau 3x1 | Upholsteri, penutup |
Pembeli yang menilai sampel kain oxford harus memeriksa ketat tenunan di bawah regangan ringan. Oxford yang ditenun longgar akan menunjukkan jurang yang boleh dilihat antara kumpulan benang apabila ditarik secara menyerong pada pincang, yang menunjukkan fabrik mungkin longgar lagi selepas digunakan berulang kali dan dicuci, walaupun ia terasa padat dalam sampel yang tidak diregangkan.
Tekstur permukaan juga mempengaruhi cara kain oxford berinteraksi dengan salutan dan cetakan berbanding dengan anyaman biasa yang lebih licin. Struktur bakul yang dinaikkan sedikit boleh memerangkap lapisan nipis bahan salutan di dalam alurnya, yang kadangkala meningkatkan rintangan air sedikit berbanding dengan anyaman biasa penafi yang serupa, tetapi juga boleh menjadikan perincian cetakan halus kelihatan kurang segar memandangkan dakwat atau pewarna terletak tidak sekata pada bahagian tenunan yang timbul dan ceruk. Untuk produk yang diutamakan kejelasan penjenamaan, tenunan yang lebih rata biasanya lebih diutamakan, manakala bagi produk yang menginginkan permukaan yang bertekstur sedikit dan lebih sentuhan, kain oxford menawarkan jalan tengah yang praktikal antara tenunan biasa yang licin dan kepar berbujur tebal.
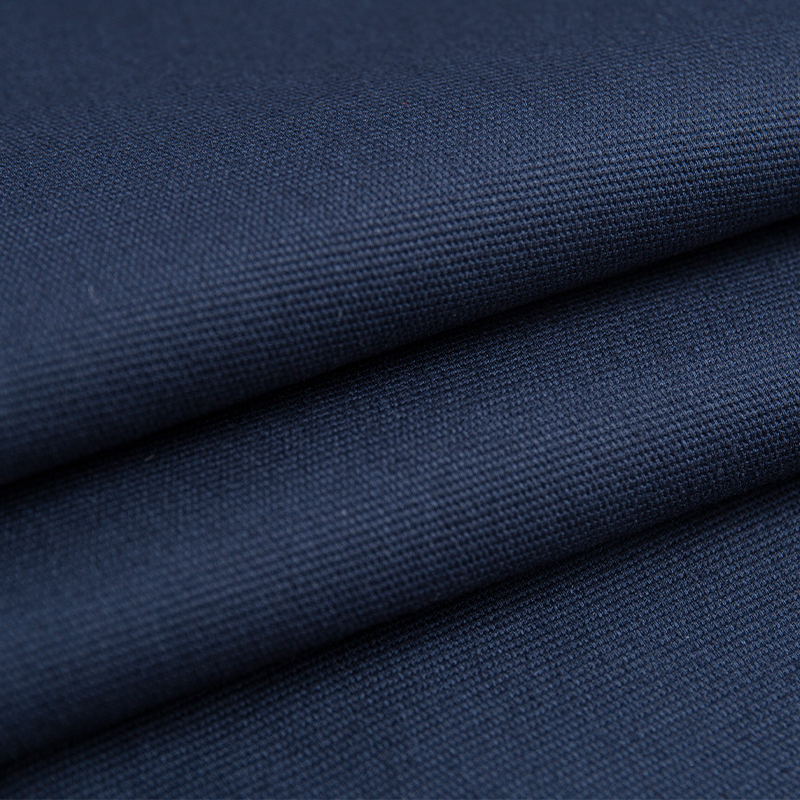
Kanvas dan gerudi twill mewakili dua strategi berbeza untuk mencapai tekstil tugas berat, dan mengelirukan kedua-duanya sering membawa kepada pemilihan fabrik yang salah untuk aplikasi tertentu. Kain kanvas ialah binaan tenunan biasa, biasanya kapas, campuran kapas-poli atau sintetik penuh, yang mencapai ketahanan melalui ketebalan benang yang tipis dan pembungkusan yang ketat dan bukannya jalinan pepenjuru. Hasilnya ialah permukaan yang kaku dan stabil yang mengekalkan bentuknya dengan baik dan agak mudah untuk dicetak atau disalut secara sekata, itulah sebabnya ia kekal biasa dalam beg jinjing, terpal dan panel upholsteri berstruktur.
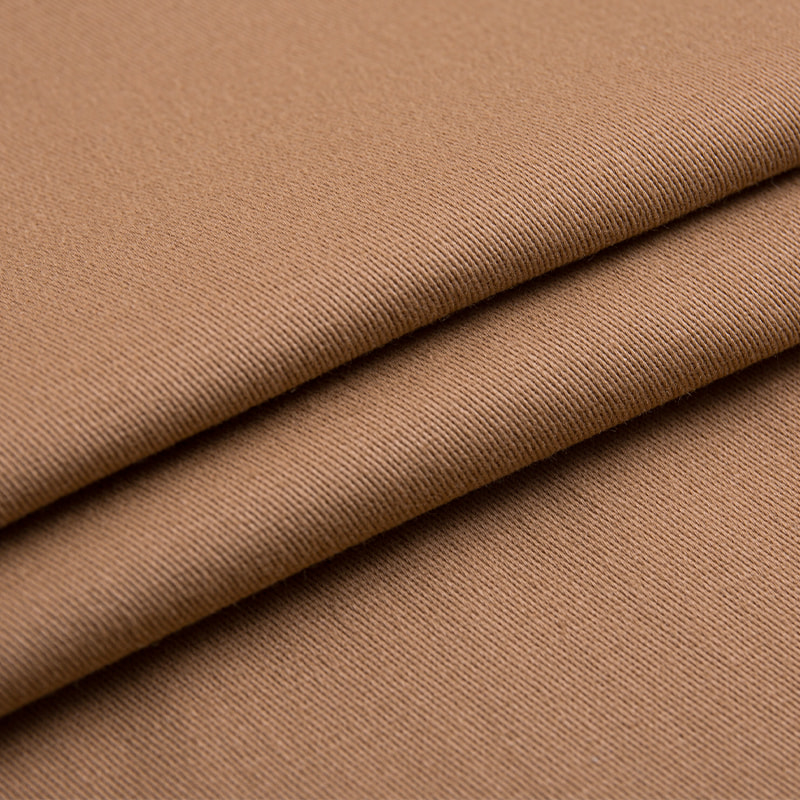
Kain gerudi kepar mengambil pendekatan yang bertentangan. Corak jalinan kepar pepenjurunya mengedarkan haus merentasi laluan berperingkat dan bukannya grid tetap, yang secara amnya memberikan ketahanan yang lebih baik terhadap lenturan dan lelasan berulang pada berat fabrik yang sama berbanding dengan kanvas tenunan biasa. Fabrik gerudi juga cenderung untuk melapik agak lebih mudah berbanding kanvas dengan berat yang setanding, yang menjadikannya pilihan yang kerap untuk seluar pakaian kerja, fabrik seragam dan aplikasi pakaian berat di mana pemakai memerlukan ketahanan dan tahap pergerakan.
Tidak ada pembinaan yang unggul secara universal. Kanvas secara amnya mengatasi prestasi gerudi kepar dalam kestabilan dimensi dan kejelasan cetakan, kerana permukaan anyaman biasa rata memegang dakwat atau salutan dengan lebih sekata daripada anyaman pepenjuru bertekstur. Gerudi kepar secara amnya mengatasi prestasi kanvas dalam rintangan keletihan lentur dan langsir, kerana jalinan berperingkat bertolak ansur dengan lenturan berulang tanpa pecahan gentian yang boleh ditunjukkan oleh tenunan biasa pada garisan lipatan dari semasa ke semasa. Pasukan penyumberan bekerja dengan tekstil upholsteri berasaskan kanvas bersama-sama fabrik pakaian kepar harus menganggap ini sebagai bahan pelengkap dan bukannya boleh ditukar ganti dalam barisan produk yang sama.
Jadual di bawah menyatukan perbezaan praktikal merentas jenis fabrik yang dibincangkan setakat ini, memfokuskan pada sifat yang paling penting semasa membuat keputusan penyumberan dan bukannya metrik makmal sahaja.
| Fabrik | Tenunan Asas | Berat Relatif | Rintangan Lelasan | Sesuai Terbaik |
|---|---|---|---|---|
| 600 Denier Poliester | Biasa / Bakul | Sederhana-Berat | tinggi | Penutup, cengkerang luar |
| Poliester 300 Denier | Biasa | Cahaya-Sederhana | Sederhana | Lapik, beg ringan |
| Kain Oxford | bakul | Sederhana | tinggi | Panel beg, upholsteri |
| Kain Kanvas | Biasa | berat | tinggi, low flex | Beg berstruktur, terpal |
| Kain Twill Drill | Twill | Sederhana-Berat | tinggi, high flex | Pakaian kerja, pakaian seragam |
Gambar rajah di bawah menggambarkan perbezaan struktur antara tenunan biasa dan tenunan kepar, menunjukkan mengapa corak jalinan pepenjuru dalam fabrik gerudi kepar merebak tegasan mekanikal merentasi lebih banyak titik sentuhan berbanding grid tetap tenunan biasa.
A kemasan kalis air adalah berbeza daripada salutan kalis air, dan perbezaan ini menyebabkan kekeliruan berulang semasa mendapatkan perbualan sumber. Kemasan penghalau, selalunya rawatan penghalau air tahan lama berasaskan fluorokarbon atau hidrokarbon, mengubah tegangan permukaan gentian individu supaya manik air dan bergolek dan bukannya meresap masuk. Ia tidak menyekat laluan air seperti salutan berlamina, yang bermaksud fabrik boleh membawa kemasan penghalau dan masih membenarkan pendedahan air yang berpanjangan akhirnya menepukan benang dasar.
Kemasan ini haus melalui gabungan lelasan, pendedahan UV dan pencucian berulang. Kebanyakan rawatan penghalau gred komersial mula kehilangan keberkesanan selepas dua puluh hingga tiga puluh kitaran basuh, di mana manik kelihatan berkurangan dan permukaan fabrik mula kelihatan lembap daripada menumpahkan air apabila bersentuhan. Rawatan aplikasi semula wujud untuk produk siap, tetapi ia biasanya tidak memulihkan kemasan kepada tahap prestasi asal yang digunakan kilang.
kekuatan tegangan angka pada helaian spesifikasi menerangkan daya yang diperlukan untuk memecahkan sampel fabrik di bawah keadaan tarikan terkawal, biasanya dilaporkan secara berasingan untuk arah meledingkan dan pakan kerana fabrik tenunan jarang mempunyai kekuatan yang sama sepanjang kedua-dua paksi. Fabrik dengan kekuatan tegangan arah ledingan yang kuat tetapi kekuatan arah pakan yang lemah akan lebih mudah koyak di sepanjang satu tepi berbanding yang lain, yang penting untuk produk seperti kain terpal atau bahagian bawah beg yang ketegangan dikenakan secara tidak sekata semasa penggunaan.
Kekuatan koyakan, ukuran yang berkaitan tetapi berbeza, menerangkan betapa mudahnya koyakan kecil sedia ada merambat lebih jauh setelah permukaan fabrik telah terjejas. Fabrik boleh mempunyai kekuatan tegangan yang tinggi sambil rosak dengan cepat setelah koyak, itulah sebabnya produk luar yang tahan lasak sering diuji untuk kedua-dua sifat dan bukannya kekuatan tegangan sahaja.
Apabila membandingkan angka kekuatan tegangan merentas pembekal, sahkan bahawa kaedah ujian dan lebar sampel sepadan. Angka yang dijana di bawah piawaian ujian yang berbeza tidak dapat dibandingkan secara langsung walaupun apabila unit kelihatan sama.
Penyaman alam sekitar sebelum ujian juga mempengaruhi nombor yang dilaporkan oleh makmal. Fabrik yang telah dikondisikan dalam persekitaran kelembapan terkawal sebelum ditarik selalunya akan menunjukkan hasil tegangan yang berbeza daripada fabrik yang diuji serta-merta selepas keluar daripada barisan pengeluaran, memandangkan kandungan lembapan mengubah sedikit kelenturan gentian. Protokol ujian yang bereputasi menentukan tempoh pelaziman sebelum pengukuran dengan tepat atas sebab ini, dan pembeli yang membandingkan angka daripada dua pembekal berbeza harus mengesahkan bahawa kedua-duanya mengikuti langkah pelaziman yang setanding sebelum menganggap nombor itu sebagai bukti sebanding secara langsung tentang ketahanan relatif.
Daripada bermula dari nama fabrik dan bekerja mundur, keputusan penyumberan biasanya berjalan dengan lebih lancar apabila bermula daripada permintaan mekanikal sebenar aplikasi.
Tiada keluarga fabrik ini benar-benar lebih baik daripada yang lain dalam erti kata yang mutlak. Setiap satu mewakili set pertukaran yang berbeza antara berat, fleksibiliti, rintangan lelasan dan kemasan permukaan, dan pilihan yang tepat bergantung sepenuhnya pada cara produk siap sebenarnya akan dikendalikan dan ditekankan semasa hayat perkhidmatannya.
Denier mengukur ketumpatan jisim linear benang filamen individu, dinyatakan sebagai gram setiap sembilan ribu meter benang. Ia mencerminkan ketebalan filamen, bukan berat fabrik, ketegangan tenunan, atau ketahanan siap dengan sendirinya.
Tidak. Tenunan asas menyerap lembapan melainkan salutan berasingan, biasanya poliuretana atau PVC, dilaminasi ke bahagian belakang. Denier sahaja tidak menentukan rintangan air.
Ketahanan bergantung kepada jenis tekanan yang terlibat. Kanvas secara amnya tahan bentuk dan tahan tusukan lebih baik di bawah beban statik, manakala fabrik gerudi twill secara amnya lebih tahan lentur di bawah lenturan berulang atau pergerakan pakaian.
Kebanyakan kemasan penghalau gred komersial mula kehilangan keberkesanan yang boleh dilihat selepas kira-kira dua puluh hingga tiga puluh kitaran basuh, bergantung pada kimia rawatan dan cara fabrik dicuci.
Kain Oxford mengumpulkan dua atau lebih benang bersama-sama dalam anyaman bakul, yang menghasilkan permukaan bertekstur terangkat, manakala anyaman biasa menjalin benang tunggal dalam grid rata. Pengelompokan dalam pembinaan oxford mengubah tekstur permukaan dan kelegapan walaupun pada berat kain yang setara.
Produk Berkaitan
Hubungi
Kami di sini untuk anda apabila anda memerlukan kami.
Maklumat Hubungan
Tambah:
No. 517 Huanzhu Road, Zon Berteknologi Tinggi, Daerah Wuxing, Bandar Huzhou, Wilayah Zhejiang, China.
E-mel:
Kategori Produk
Kod QR
Sertai komuniti kami dan kekal berhubung